Le dessin indique « acier étiré à froid », mais le bon de commande nécessite un processus, un état et une tolérance. Il s'agit de l'écart habituel lorsqu'un circlip d'arbre, un support de roulement, un ressort à disque ou une rondelle estampée passe du prototype à la fourniture en série. L'acier étiré à froid n'est pas une nuance unique ; il s'agit d'un état produit en tirant une barre ou un fil laminé à chaud à travers une filière à température ambiante. Le résultat est une matière première plus lisse, plus droite et plus cohérente sur le plan dimensionnel, avec une résistance plus élevée, mais également avec une contrainte résiduelle et une ductilité réduite qui doivent être conçues plutôt que supposées. Pour les fixations, l'avantage pratique est moins de surprises de dimensionnement à la presse ou au centre de tournage ; le risque pratique est de traiter « étiré à froid » comme une spécification complète.
Conclusion pour les équipes d'achat
- L'acier étiré à froid est une condition de processus et non une nuance. Spécifiez l'acier de base, la réduction d'emboutissage, le traitement thermique et les propriétés mécaniques finales.
- Des tolérances serrées et des surfaces sans calamine réduisent l'usinage secondaire et les rebuts, en particulier sur les circlips, les rondelles et les pièces embouties fines.
- La force augmente et la ductilité diminue. Le retour élastique, la fissuration et les contraintes résiduelles doivent être validés lors du formage et du traitement thermique.
- Comparez le prix au rendement de la pièce finie, et non au kilogramme. La rectitude, la section proche du filet et l'alimentation stable peuvent réduire le coût total.
Quels changements l'étirage à froid dans l'acier
L'étirage à froid commence par une barre ou un fil laminé à chaud qui est nettoyé, enduit de lubrifiant, tiré à travers une matrice, redressé et coupé. La filière de réduction travaille à froid la surface et comprime la section. Les ébauches typiques affinent le diamètre et l'ovalité, améliorent la rectitude et produisent une finition lisse. Parce que le matériau reste en dessous de sa température de recristallisation, les dislocations se multiplient, augmentant la limite d'élasticité et la limite d'élasticité tout en réduisant l'allongement. Le compromis est l'énergie stockée : une contrainte résiduelle et une surface plus dure peuvent aider ou nuire au découpage, au matriçage et au pliage ultérieurs.
Tolérance et rectitude
Les barres étirées à froid ont généralement un diamètre et une rectitude plus serrés que les barres laminées à chaud. Cela est important sur les tours à barres et les presses progressives, où de petites variations d'avance entraînent des chutes ou une usure de l'outil.
État des surfaces
Une surface plus lisse et sans tartre améliore la durée de vie de la matrice et l'uniformité du revêtement. Vérifiez tout de même les coutures, les recouvrements, les marques de décarburation et de manipulation, car une amélioration esthétique peut masquer un défaut longitudinal.
Soulèvement mécanique
Les données industrielles d'étirage à froid montrent qu'une ébauche standard peut augmenter la résistance à la traction d'environ 25 à 30 %. La limite d'élasticité augmente également, tandis que l'allongement et la réduction de la surface diminuent.
Contrainte et formabilité
Les contraintes résiduelles peuvent provoquer une déformation après le rainurage, le frappe ou le traitement thermique. Un recuit de détente peut être nécessaire pour un formage sévère ou pour des pièces qui doivent conserver leur planéité après l'usinage.
Un circlip d’arbre est un exemple utile. L'anneau doit reposer dans une rainure, résister à la charge axiale et survivre à l'installation sans subir de jeu permanent. Si la matière première est étirée à froid mais que l'étape de soulagement des contraintes est ignorée, la pièce peut passer l'inspection dimensionnelle et néanmoins se fissurer au niveau des pattes. Pour une application typique de retenue d'arbre, comparez la géométrie des rainures et l'état des matériaux à une famille standard telle que :
 Circlips externes DIN471 pour arbres Comparez la géométrie des rainures et l'état des matériaux à l'aide de cette famille DIN471, qui répertorie les tailles, les capacités de charge, les matériaux et les traitements de surface des bagues de retenue d'arbre. Voir le produit →
La légende du dessin doit indiquer la qualité de l'acier de base, l'état du fil ou de la barre et la dureté finale, et pas seulement « l'acier étiré à froid ».
Étiré à froid, laminé à chaud ou laminé à froid : une comparaison pratique
« Laminé à froid » et « étiré à froid » sont souvent utilisés de manière interchangeable dans la conversation, mais il ne s'agit pas du même parcours d'achat. Le laminage à froid réduit l'épaisseur sur un laminoir ; l'étirage à froid tire une section ronde ou façonnée à travers une matrice. Les deux aciers sont écrouis, mais le résultat dimensionnel, la capacité de forme et la base de coûts diffèrent.
La comparaison est directionnelle et dépend de la qualité de l'acier, de la réduction de l'emboutissage et du traitement thermique.
Les achats doivent comparer le coût total, et non seulement le prix du bar. Une barre étirée à froid peut coûter plus cher par kilogramme, mais elle peut éliminer le redressage, réduire les surépaisseurs d'usinage et stabiliser l'avance de la presse. Étant donné que l'étirage à froid convertit les variations du broyeur en une matière première contrôlée, le contrôle des matériaux entrants, le traitement thermique et la préparation de la surface sont autant importants que la légende de l'étirage ; un fournisseur avec en interne contrôle de fabrication et de traitement thermique peut contenir ces variables d'une version à l'autre.
Effets mécaniques cachés que les acheteurs devraient vérifier
Le bénéfice visible est dimensionnel. Les effets cachés sont mécaniques et résiduels. Le graphique ci-dessous utilise des indices directionnels pour montrer l'effet typique d'une ébauche d'étirage à froid standard sur une matière première laminée à chaud ; il s'agit d'une aide au dépistage et non d'une limite d'acceptation.
Laminé à chaud tensile: 100
Étiré à froid tensile: 125–130
Étiré à froid yield: 115–125
Ductilité : 70–85
Gain de rectitude : élevé
Utilisez ces indicateurs pour poser de meilleures questions. Le cahier des charges d'achat doit définir les méthodes d'essai, l'échantillonnage et si les propriétés sont garanties sur la barre étirée ou après traitement thermique. Vérifiez la résistance à la traction et à la limite d'élasticité, l'allongement, la dureté, la contrainte résiduelle ou l'état de soulagement des contraintes, les défauts de surface et la rectitude. Pour les pièces fendues, frappées ou pliées après emboutissage, effectuez un essai de formage incluant le lot réel et la lubrification.
- Demandez si le broyeur ou le tiroir fournit des propriétés mécaniques à la taille finale étirée à froid.
- Confirmez le recuit de détente lorsque la pièce présente une planéité serrée ou un formage sévère.
- Vérifiez les limites de couture et de décarburation des circlips de petite section et des rondelles élastiques.
Où s'adapte l'acier étiré à froid : mélange d'application
L'acier étiré à froid est courant lorsqu'une petite section doit supporter une charge avec peu d'usinage : pinces et bagues de retenue automobiles, ensembles de pas et de lacet d'éoliennes, quincaillerie de construction et machines générales. La combinaison ci-dessous est une vue de planification illustrative pour les fixations étirées à froid et les composants estampés, et non une statistique de marché.
Automobile et transports — 45 %
Éolien et énergie — 25 %
Matériel de construction — 20 %
Machines générales — 10 %
Dans les équipements éoliens et lourds, les disques ressorts et les bagues de retenue à forte charge sont souvent spécifiés avec des bandes étirées à froid ou laminées à froid, car la précharge doit rester stable malgré les vibrations. Une famille représentative de ressorts à disque haute charge est :
 Rondelles élastiques Belleville haute charge DIN2093 Découvrez cette famille de ressorts à disque DIN2093 pour une précharge axiale stable, avec des options de matériaux et de revêtement adaptées aux applications de vibration et d'étanchéité. Voir le produit →
La même logique s'applique aux supports de roulements automobiles et à la quincaillerie de construction : l'état étiré à froid permet de maintenir une ébauche constante, mais le revêtement, la dureté et le sens d'installation déterminent toujours les performances sur le terrain.
Workflow de sélection pour les achats et l’ingénierie
Un processus de sélection efficace maintient les matériaux, le formage et l'inspection liés à la fonction de la pièce. Utilisez cette séquence lorsque de l'acier étiré à froid est proposé pour un anneau de retenue, une rondelle ou un emboutissage.
- Définissez la fonction : rétention axiale, précharge, répartition de la charge ou support structurel. La fonction définit la dureté, la ténacité et la planéité autorisées.
- Fixez la qualité de base et l'état d'étirage à froid. Indiquez la nuance d'acier, la plage de réduction d'emboutissage et si un soulagement des contraintes est nécessaire.
- Définissez les tolérances en fonction de l'ajustement et non en fonction de la commodité de l'usine. La largeur de la rainure, l'épaisseur de la bague et le jeu de l'alésage ou de l'arbre doivent déterminer la légende dimensionnelle.
- Exiger des rapports mécaniques et métallurgiques. Incluez les limites de traction, d'élasticité, d'allongement, de dureté et de défauts de surface lorsqu'ils affectent l'assemblage.
- Validez ensemble le formage et le traitement thermique. Le retour élastique après frappe, la fissuration des attaches et la déformation après durcissement sont des problèmes de processus, et pas seulement des problèmes de matériaux.
- Verrouiller le contrôle des modifications. La source d'acier de base, l'usure de la matrice d'étirage, le cycle de recuit et le lot de revêtement doivent déclencher un examen avant expédition.
Si le dessin dépasse les anneaux standard pour entrer dans des supports, des cages de limite ou des anneaux de forme spéciale, faites participer le fournisseur d'emboutissage à la révision du dessin avant de couper l'outil. Tôt personnalisation du produit Ces travaux peuvent empêcher la sélection d’une matière première étirée à froid pour une géométrie qu’elle ne peut pas former de manière économique.
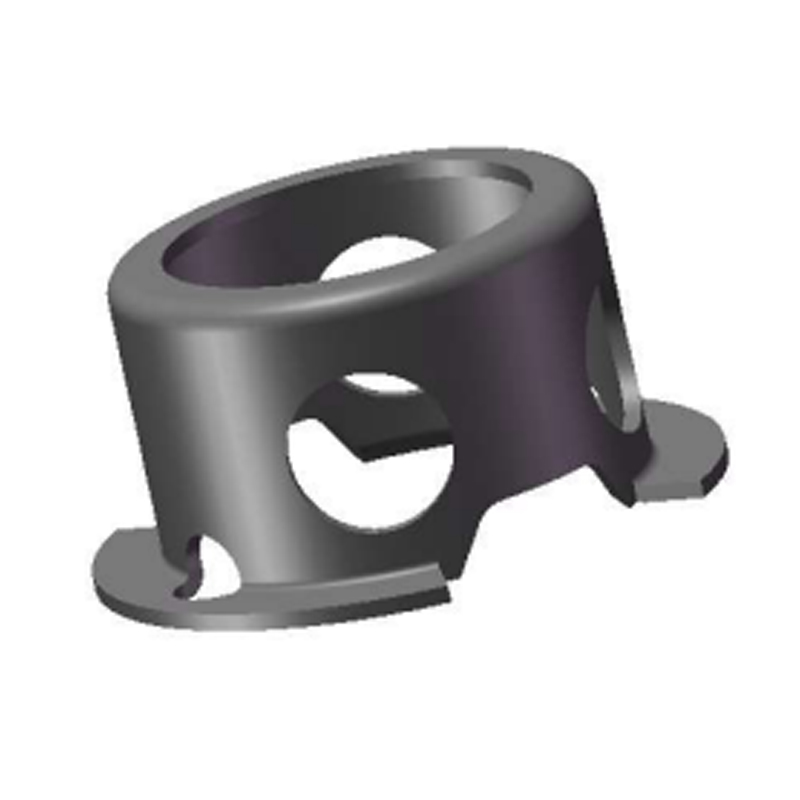 Cages de limite résistantes à l'usure personnalisées Pour les anneaux de forme spéciale et les cages de limite, ce composant estampé personnalisé prend en charge la révision des dessins avec des options de matériaux, de traitement de surface et de développement de moules. Voir le produit →
Notes de maintenance, de traçabilité et de conformité
L'acier étiré à froid est plus sensible au stockage que le matériau laminé à chaud car il ne contient pas de calamine pour tamponner l'humidité. Quelques contrôles pratiques protègent l’investissement après réception.
- Stockez la barre et le fil dans un endroit sec et surélevé et évitez les cycles de condensation. Les surfaces étirées à froid peuvent rapidement rouiller.
- Protégez les barres droites de la flexion et les fils enroulés du vrillage ; la manipulation des dommages peut annuler l’avantage de la rectitude.
- Suivez le numéro de chaleur, le lot de tirage, le lot de traitement thermique et le lot de traitement de surface dans le dossier de production.
- Conservez les certificats de matériaux, les rapports dimensionnels, les résultats de dureté ou de traction et les enregistrements d'essais de revêtement avec le lot.
- Pour les pièces revêtues ou plaquées, confirmer les contrôles de fragilisation par l'hydrogène et les exigences de cuisson avec le finisseur.
- Appliquez une notification de modification à la source d'acier de base, à la réduction d'emboutissage, au recuit et au revêtement, car chacun peut modifier l'ajustement ou la durée de vie en fatigue.
L'acier étiré à froid est une réponse utile lorsqu'une fixation ou une pièce estampée nécessite une ébauche stable, une surface lisse et une résistance supérieure sans usinage supplémentaire. C'est une mauvaise réponse lorsque le dessin ne définit pas la qualité de base, les conditions de relaxation des contraintes ou les propriétés finales. La spécification d'achat la plus sûre considère l'étirage à froid comme une étape d'une chaîne (qualité de l'acier, réduction, traitement thermique, formage, revêtement et inspection) et associe chaque étape à la fonction réelle de la pièce.