Une équipe de maintenance d’une usine alimentaire remplace le même circlip d’arbre tous les 14 mois. L'anneau est de 17-4 PH, vieilli à H900 car il s'agissait de la colonne la plus résistante de la fiche technique, et il continue de se fissurer au niveau de l'ergot où l'eau de lavage s'accumule. L'alliage n'est pas le problème. La condition est. Le H900 achète environ 1 310 MPa de limite d'élasticité et le paie avec la majeure partie de la marge de corrosion sous contrainte de chlorure de la nuance.
La réponse courte : 17-4 (UNS S17400, AISI 630, EN 1.4542) est un acier inoxydable martensitique à durcissement par précipitation. Vous l'usinez ou l'emboutissez dans un état traité avec une solution molle, puis vous le faites vieillir entre 480 °C et 620 °C pour atteindre une limite d'élasticité d'environ 725 MPa à 1 310 MPa. Spécifiez-le lorsque vous avez besoin d'une résistance au-delà de la série 300 et d'une résistance à la corrosion au-delà de la série 400, et lorsque vous contrôlez l'étape de vieillissement. Ne le spécifiez pas lorsque des chlorures, des acides chauds ou une température de service soutenue supérieure à environ 300 °C fixent la limite.
Presque tous les échecs du 17-4 que nous constatons ont la même cause profonde : le traitement de vieillissement a été traité comme une formalité plutôt que comme la raison pour laquelle l'alliage existe.
Comment fonctionne le mécanisme de durcissement des précipitations
Le traitement en solution à environ 1 040 °C dissout les éléments d'alliage dans l'austénite cubique à faces centrées. Le refroidissement par air transforme ensuite cette austénite en martensite à lattes à faible teneur en carbone, et non en martensite à plaques dures et sujettes aux fissures d'un acier à outils à haute teneur en carbone. Étant donné que le carbone est plafonné à 0,07 %, la structure une fois refroidie est suffisamment molle pour être usinée et la vitesse de refroidissement est suffisamment douce pour que la distorsion reste faible par rapport à un acier allié de trempe et revenu.
C’est en vieillissant que vient la force. En maintenant la pièce entre 480 et 620 °C pendant une à six heures, les phases riches en cuivre ne s'étendent que sur des nanomètres de diamètre, ainsi que les carbures de niobium qui fixent les limites des grains. Ces précipités tendent le réseau martensitique et bloquent le mouvement des dislocations. En vieillissant, les précipités restent fins et cohérents, donc la résistance atteint son maximum. En vieillissant plus chaud, ils grossissent : la résistance diminue, la ductilité, la ténacité et la résistance à la corrosion sous contrainte se rétablissent.
La chimie fait le travail
Environ 15,5 à 17,5 % de Cr, 3 à 5 % de Ni, 3 à 5 % de Cu et 0,15 à 0,45 % de Nb. Le chrome construit le film passif, le cuivre fournit le précipité, le niobium affine la taille des grains et retarde le vieillissement excessif.
Une étape à faible distorsion
Pas de cuve de trempe, pas de risque de fissuration, croissance typiquement inférieure à 0,1%. C'est pourquoi cette nuance convient aux pièces finies usinées et aux bagues formées qui doivent respecter des tolérances.
Magnétique dans toutes les conditions
Contrairement au 304 ou au 316, le 17-4 reste ferromagnétique de la condition A à H1150. Pertinent pour les cibles de capteurs, le serrage magnétique et tout assemblage où le magnétisme résiduel attire les débris.
Données de propriété par condition
La courbe de vieillissement est la spécification. Les valeurs ci-dessous sont des valeurs typiques de température ambiante pour les barres et les petites pièces forgées selon ASTM A564 ou AMS 5643 ; les sections lourdes sont plus basses, indiquez donc toujours d'où vient le coupon de test.
Remarquez ce que coûte réellement cet échange. Dans un circlip ou un assemblage boulonné, la différence entre un rendement de 1 310 MPa et 725 MPa détermine rarement la conception, car la rainure, le filetage ou le changement de section échouent bien avant le matériau en vrac. Ce qui compte, c'est si la pièce survit à son environnement pendant l'intervalle d'entretien. Sur cette base, H900 est souvent le mauvais choix et H1150 est souvent le bon.
Les chiffres que la plupart des fiches techniques enfouissent
La limite d’élasticité est facile à comparer et à surévaluer. Le tableau ci-dessous place 17-4 par rapport aux alternatives courantes à température ambiante, en utilisant les minimums typiques plutôt que les chiffres marketing.
205 MPa
205 MPa
275 MPa
655 MPa
725 MPa
1 310 MPa
Les points qui comptent plus que les barres :
- La corrosion sous contrainte due aux chlorures constitue le véritable plafond. Les contraintes de traction, les chlorures et les températures supérieures à environ 60 °C forment la combinaison classique, et l'état de vieillissement maximal est le moins tolérant. Le dépassement vers H1150 ou H1150M est l’atténuation standard.
- Les normes de service acides limitent la qualité aux conditions de survieillissement. La norme NACE MR0175 / ISO 15156 n'accepte pas le 17-4 dans H900, donc une tige de vanne ou une fixation de tête de puits spécifiée à sa résistance maximale n'est pas conforme avant même d'être usinée.
- Le risque de fragilisation par l’hydrogène augmente avec la force. Si une pièce 17-4 à H900 doit être galvanisée, le cycle de cuisson n'est pas facultatif et l'atelier de placage a besoin de l'inscrire dans le bon de commande.
- Les écorchures sont courantes lorsque 17-4 court contre 17-4 en contact glissant. Une dureté différente, un lubrifiant à film sec ou un changement d'une face d'appui résolvent le problème à moindre coût qu'une mise à niveau du matériau.
- Le vieillissement laisse un oxyde sombre qui doit être éliminé par décapage ou par des moyens mécaniques, sinon la résistance à la corrosion pour laquelle vous avez payé n'apparaîtra jamais à la surface.
Où la note gagne sa place
La consommation est concentrée dans les applications où un concepteur a besoin d'environ deux fois la résistance du 316 sans avoir recours à un acier allié dépendant du revêtement. La répartition ci-dessous est une vue de planification indicative et non une étude de marché.
Aéronautique, 30% — le matériel d'actionneur, les raccords, les fixations à haute résistance et les composants de cellule régis par l'AMS 5643.
Pétrole et gaz, 25 % — les tiges de vannes, les vannes, les sièges et le matériel sous-marin, presque toujours dans un état trop ancien.
Chimie et procédés, 18% — arbres de pompes, roues, manchons et mélangeurs.
Alimentation, papier et pharmacie, 12% — racles, couteaux, arbres et matériel de lavage.
Médical et laboratoire, 8% — instruments et outillages; d'autres utilisations industrielles constituent le reste.
Spécification des fixations 17-4, des circlips et des pièces estampées
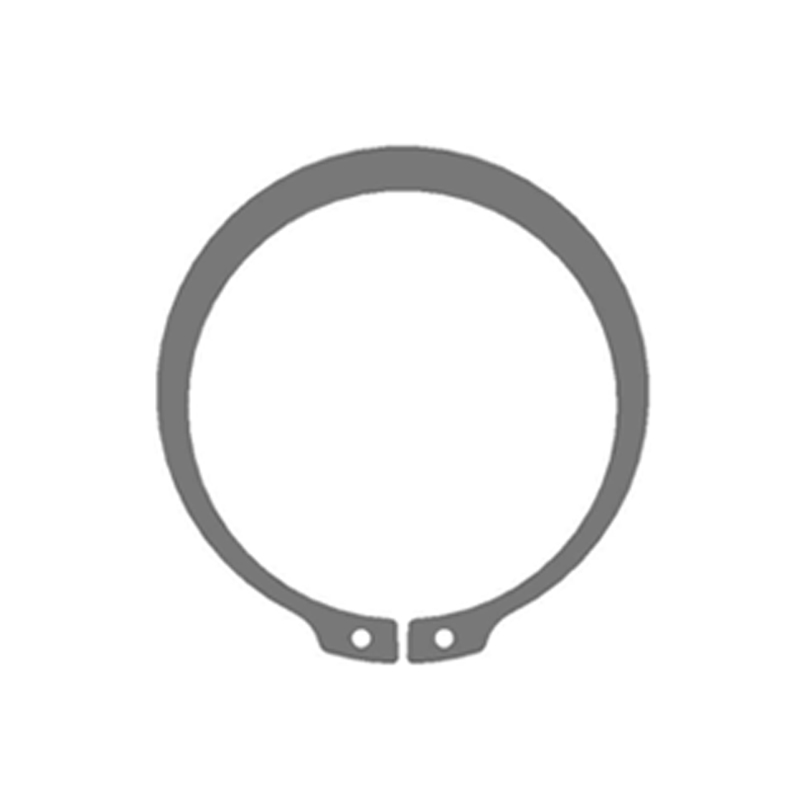
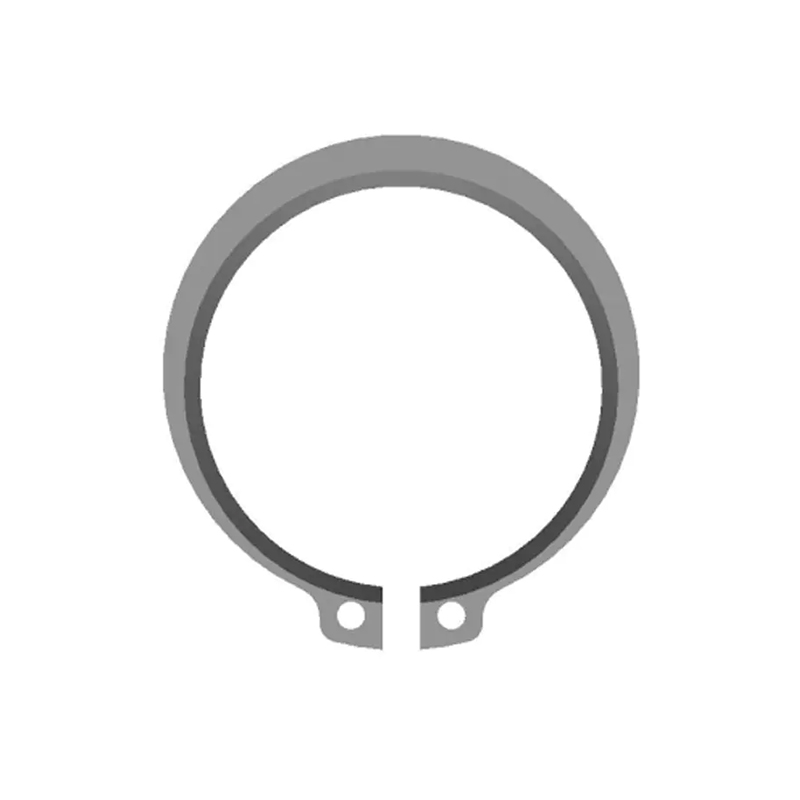
Les anneaux de retenue et les rondelles estampées concentrent la charge en très petites sections, ce qui modifie la logique des spécifications. Sur un circlip externe, le pied de patte, la face de contact de la rainure et la section conique supportent la charge axiale et, à 1 310 MPa, un coin interne pointu devient un générateur de fissure. Spécifiez les rayons de racine, une cassure d'arête et une orientation des bavures qui maintiennent les bavures d'estampage sur la face non chargée.
 Circlips externes DIN 471 pour arbres Les bagues d'arbre DIN 471 avec les données de taille, de matériau, de revêtement, de charge et de vitesse aident à spécifier la rétention axiale là où les racines des pattes supportent une charge concentrée. Voir le produit →
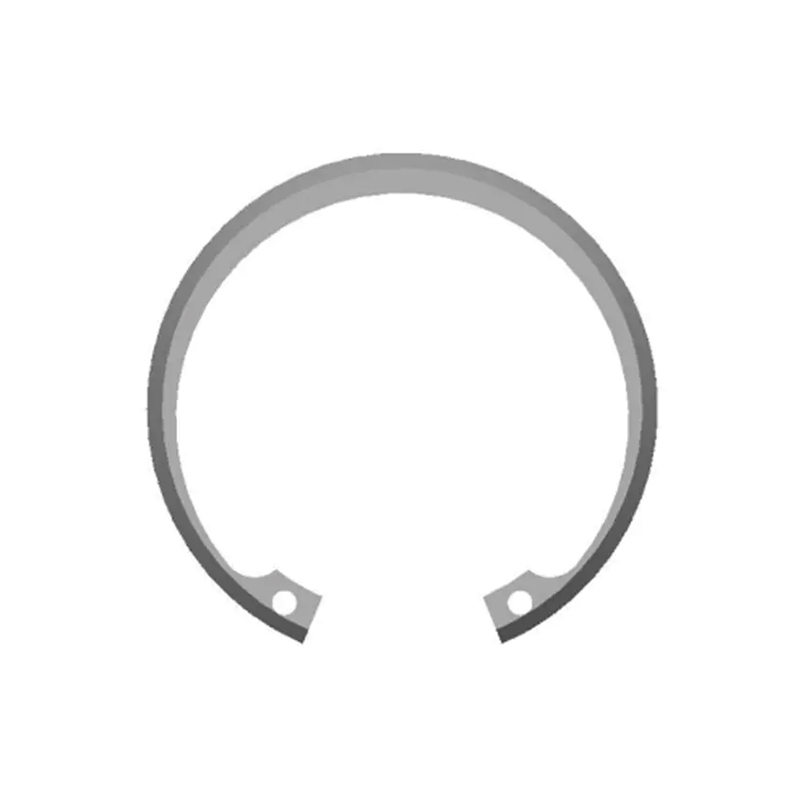
Les bagues internes d'une rainure d'alésage sont en compression une fois installées, de sorte que le mode de défaillance observé se déplace vers le cisaillement de la rainure, la fatigue de la bague ou le jeu permanent plutôt que la fissuration des cosses. C'est l'une des raisons pour lesquelles les conditions de vieillissement excessif sont courantes dans la rétention côté alésage : un rendement légèrement inférieur avec un allongement plus important tolère bien mieux les contraintes d'installation et les vibrations qu'un anneau vieillissant au maximum qui n'a nulle part où aller lorsqu'il est trop dilaté.
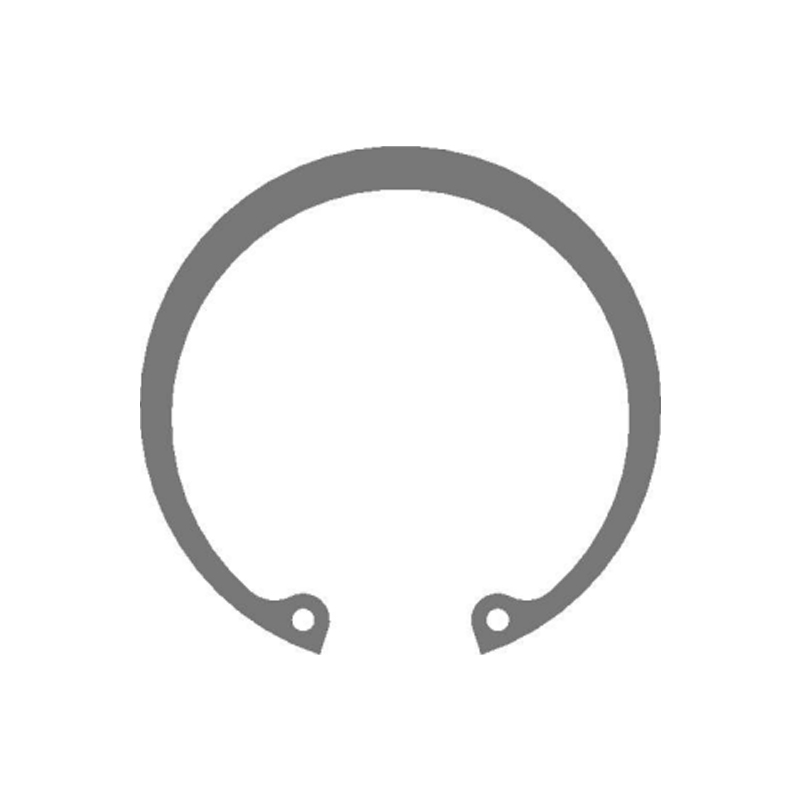 Circlips internes DIN 472 pour la rétention de l'alésage Les bagues d'alésage internes sont en compression ; Les données de taille, de matériau, de revêtement et de charge DIN 472 prennent en charge les choix de rétention axiale. Voir le produit →
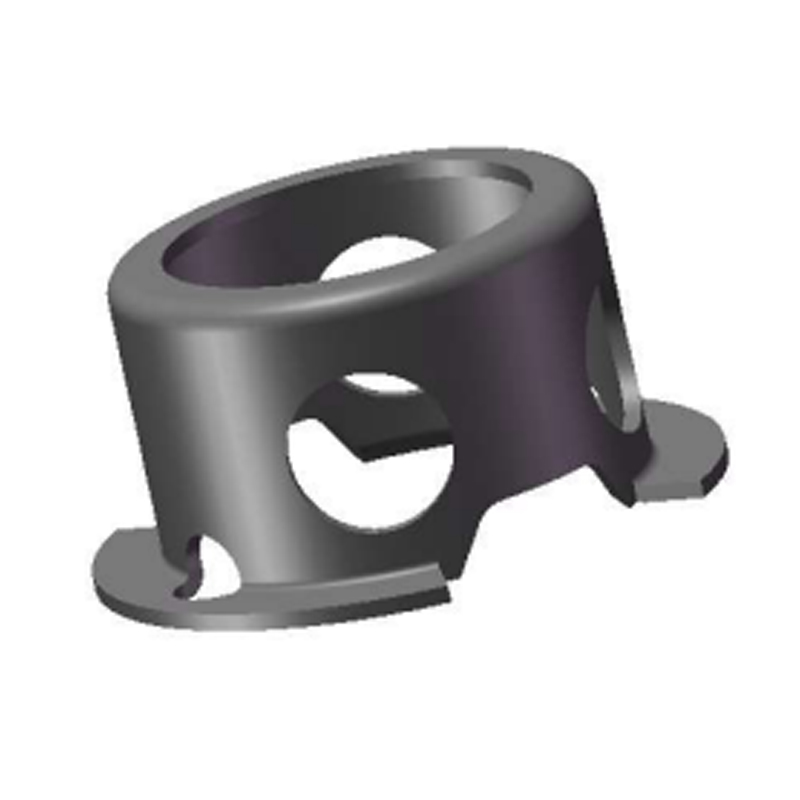
Les supports estampés, les cages de limite et les anneaux de forme spéciale suivent à nouveau un itinéraire différent. Ils sont formés dans la condition A, car former une pièce à 40 HRC n'est pas pratique et vieillis après formage. Le retour élastique dans des conditions molles est prévisible ; à l'état vieilli, ce n'est pas le cas, la compensation de l'outil doit donc être basée sur la bande recuite et vérifiée sur le premier lot vieilli. Notre programme d'estampage et de formage personnalisé est construit autour de cette séquence : former, vieillir, détartrer, passiver, inspecter.
 Anneaux de retenue fendus de forme spéciale, résistants à la corrosion Bagues brisées sur mesure résistantes à la corrosion en acier inoxydable ou en alliages de nickel pour la rétention d'arbre ou d'alésage ; vérifier la dureté des pièces finies et la traçabilité des lots. Voir le produit →
Deux détails d'achat valent plus que n'importe quel chiffre de force. Tout d’abord, insistez sur la traçabilité des lots chauffants avec le numéro de charge de vieillissement, car un lot mixte est impossible à défaire après assemblage. Deuxièmement, spécifiez la dureté sur la pièce finie, et pas seulement sur la barre d'essai : la dureté est l'indicateur le moins coûteux pour savoir si le four vieillissant a réellement fait ce que prétend le certificat.
Un workflow de sourcing qui évite les retouches
- Corrigez le cas de charge. Charge axiale, amplitude de vibration, nombre de cycles, contrainte d'installation et température de service. Sans cela, la sélection des conditions reste une conjecture.
- Choisissez la condition dans l'environnement, pas dans la fiche technique. Pointes sèches et statiques vers H900 ou H1025 ; chlorures, lavage ou point de service acide vers H1150 ou H1150M.
- Rédigez complètement la spécification. Grade et numéro UNS, état et cycle de vieillissement, plage de dureté, référence ASTM A564 ou A693, état de surface, norme de passivation, cuisson à l'hydrogène si plaqué, marquage et traçabilité.
- Qualifiez le processus, pas seulement l’échantillon. L'uniformité du vieillissement du four, l'élimination des oxydes, la fréquence des enquêtes de dureté et l'inspection sortante font partie de l'audit, aux côtés du flux de fabrication et d’inspection en interne .
- Vérifiez au premier article et périodiquement. Chimie, dureté, microstructure et, le cas échéant, contrôle au brouillard salin ou au SCC.
Notes de maintenance et de conformité
- Ne vieillissez jamais et ne soulagez jamais le stress d'une pièce 17-4 sur le terrain. Une excursion incontrôlée à une mauvaise température peut supprimer silencieusement plusieurs centaines de mégapascals de limite d'élasticité, et rien dans la pièce n'aura l'air différent.
- Inspectez les rainures pour déceler toute trace de fretting, de taches de crevasses et de marques témoins au niveau du contact des cosses. Un anneau qui a subi un réglage permanent a déjà perdu sa précharge et doit être remplacé et non réinstallé.
- Maintenir la documentation alignée sur la norme invoquée : ASTM A564 pour les barres et les pièces forgées, ASTM A693 pour les tôles, bandes et plaques, AMS 5643 pour l'aérospatiale, EN 10088-3 grade 1.4542 pour les travaux européens, avec un certificat EN 10204 3.1 comme référence.
- Pour un service acide, confirmez l'état de vieillissement excessif et le capuchon de dureté avant de faire un devis, et gardez l'exigence NACE MR0175 / ISO 15156 visible sur le dessin plutôt que enterrée dans une annexe de spécification.
- Prévoyez l’oxyde. Le vieillissement à l'air produit une teinte thermique qui doit être éliminée ; si le dessin indique passivé mais que le processus ignore le décapage, les performances de corrosion sur le terrain ne correspondront pas au test de qualification.
Aucun choix de matériau ne résiste à un faible contrôle des processus. 17-4 récompense un fournisseur qui traite le vieillissement comme une opération métallurgique avec un cycle enregistré, un contrôle de dureté sur chaque lot et une étape de détartrage propre ensuite. Si vous réussissez ces trois éléments, la nuance offre une combinaison de solidité, de ténacité et de résistance à la corrosion que peu d'alliages peuvent égaler à ce prix.